


Какво е литиево-йонна батерия?
Преди да се потопим в производствения процес, нека изясним основните компоненти на литиево-йонните батерийни системи. Тези условия са основополагащи за всеки, който се занимава с производство или проектиране на батерии.
Батерийна клетка: Основната единица на литиево-йонна батерия, Клетките съхраняват и освобождават енергия чрез движение на литиево-йони между електродите.
1. Цилиндричен (напр. 18650 или 21700)
2.Призматичен
3.Литиево-полимерни батерии
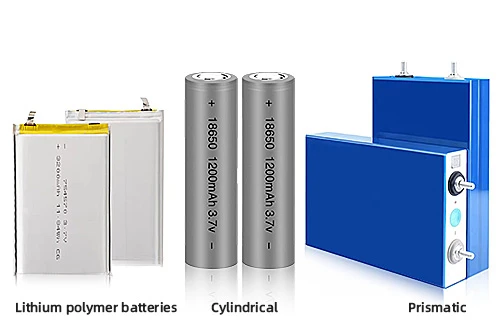
Значението на производството на литиево-йонни батерии
Литиево-йонните батерии са критични за прехода към устойчива енергия. През 2024 г. глобалното търсене на батерии надхвърли 1 терават-час (TWh), водено до голяма степен от ръст от 25% на продажбите на електромобили до 17 милиона единици. До 2030 г. само търсенето на батерии за електромобили се очаква да достигне над 3 TWh. Правилното производство не само повишава производителността, но и повишава безопасността, намалявайки рискове като термично бягство.
Придържането към стандарти като IEC 62133 за тестване на безопасността на клетки и батерии гарантира съответствие и надеждност. Лошото сглобяване може да доведе до неуспехи, както се вижда от исторически спомени, подчертаващи необходимостта от прецизност във всяка стъпка.
Стъпка-по-Стъпка Процес на производство на литиево-йонна батерия
Процесът на сглобяване на литиево-йонната батерия включва точни етапи, за да се гарантира последователност, безопасност и производителност. Въз основа на установени работни процеси, това включва подготовка на клетката, сглобяване, тестване и опаковане. Ще очертаем всяка стъпка с най-добри практики, извлечени от експерти в индустрията.
1. Пълна проверка на клетката
Всички входящи клетки се подлагат на щателни проверки на качеството, за да се идентифицират ранно дефектите. Тази стъпка е от решаващо значение за формати като цилиндрични, призматични или торбички.
Визуални проверки и проверки на размерите**: Проверете за вдлъбнатини, течове или нередности с помощта на автоматизирани системи за зрение.
Електрически тестове: Измерете напрежението, капацитета и вътрешното съпротивление, за да сте сигурни, че клетките отговарят на спецификациите.

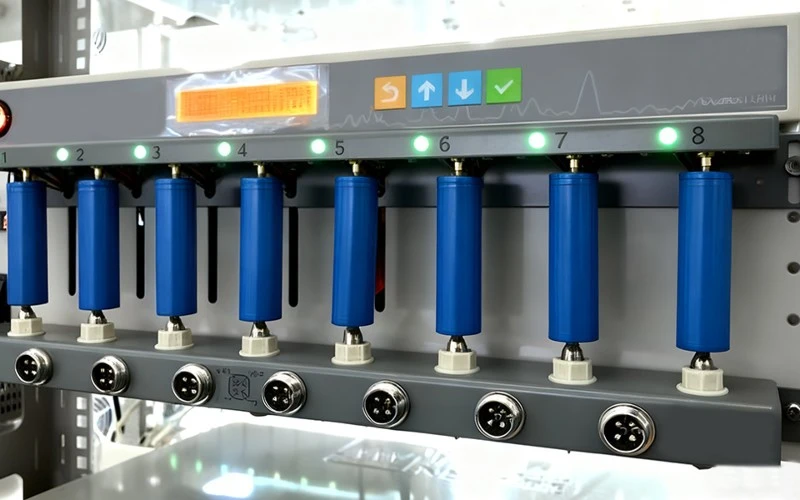
2. Сортиране и съпоставяне на клетки
Клетките са групирани въз основа на показатели за ефективност, за да се създадат балансирани модули.
Тестване на вътрешното съпротивление: Осигурява равномерен импеданс за равномерно разпределение на тока.
Съвпадение на полярността и капацитета: Положителните и отрицателните електроди са разделени и сдвоени за последователност.
Най-добра практика: Сортирайте клетките в контейнери с допустими отклонения под 5% вариация в капацитета и устойчивостта, както се препоръчва в процесите на сглобяване. Това удължава живота на опаковката, като предотвратява пренапрежението върху по-слабите клетки.
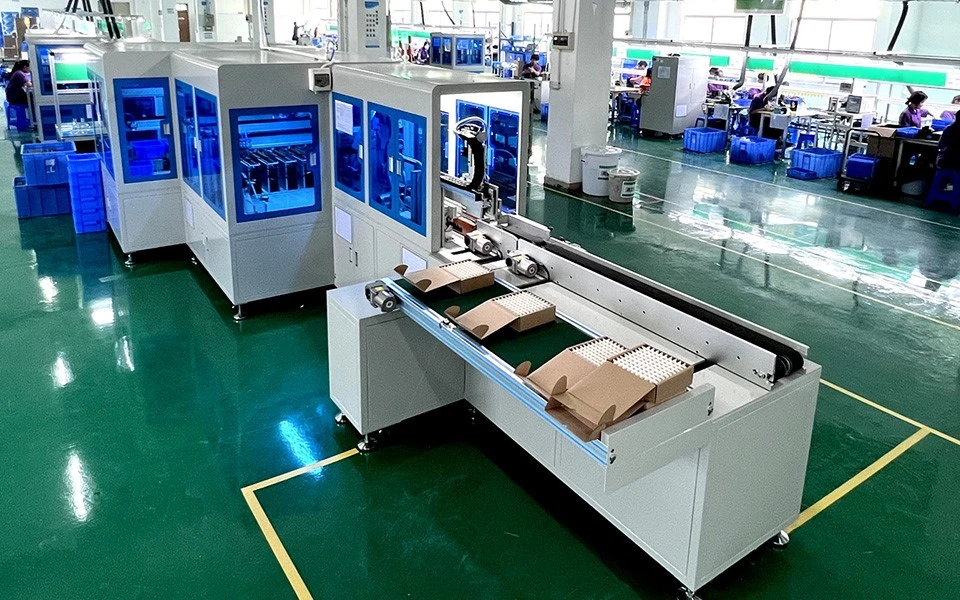
3. Поставяне на клетки в персонализирани форми или държачи
Клетките се позиционират в персонализирани приспособления или държачи, за да се поддържа подравняване по време на сглобяването.
Най-добра практика: Включете изолационни материали като полиестерни филми, за да предотвратите късо съединение.

4. Връзки чрез запояване или заваряване
Клетките са свързани помежду си чрез точково заваряване или лазерно заваряване за серийни/паралелни конфигурации.
Техника: Никелови ленти са заварени към клемите за пътища с ниско-съпротивление.
Най-добра практика**: Използвайте съпротивително точково заваряване за-ценова ефективност в масовото производство, осигурявайки тестове за якост на заваръчните шевове след-сглобяването. Избягвайте прегряване, за да предотвратите увреждане на клетките.

5. BMS и кабелна интеграция
Системата за управление на батерията (BMS) е заварена, заедно с кабели за захранване и данни.
Функция: BMS следи напрежението, температурата и-състоянието-на зареждане, за да предотврати презареждане/разреждане.

6. Тестове за цикъл на зареждане-разреждане
Пакетите се подлагат на първоначално зареждане и разреждане, за да се активират клетките и да се провери ефективността.
Процес: Цикъл с контролирани скорости за измерване на капацитета и ефективността.
Най-добра практика: Следвайте стандартите NFPA 855 за безопасни среди за тестване.

7. Сглобяване и запечатване на корпуса
Опаковката е обвита в защитна обвивка или PVC обвивка.
Материали: Използвайте издръжливи,-огнеустойчиви корпуси.
Най-добра практика: Осигурете IP{0}}уплътнения за защита от влага, особено за външни приложения.

8. Цялостен финален тест
Пълни системни проверки за баланс на напрежението, изолация и функционалност.
Най-добра практика: Включете тестове за стареене, за да симулирате употреба-в реалния свят.

8. Цялостен финален тест
Пълни системни проверки за баланс на напрежението, изолация и функционалност.
Най-добра практика: Включете тестове за стареене, за да симулирате употреба-в реалния свят.


